Прежде чем выбрать нейлоновую смолу PA6 для закупок, инженеры могут сотрудничать с Zhongwang, чтобы сравнить свойства сухой формовки с размерами и механическими характеристиками, ожидаемыми после воздействия окружающей среды. Полиамид 6 представляет собой полукристаллический технический термопласт, производимый из капролактама и обычно используемый для формованных и экструдированных компонентов.
Материал содержит полярные амидные группы, которые улучшают его механические и химические характеристики, но также делают его гигроскопичным. Поглощенная влага может повысить гибкость и ударную вязкость, одновременно снижая жесткость и вызывая объемное набухание. Эти изменения особенно важны для кабельных стяжек, корпусов редукторов, защелкивающихся компонентов и плотно прилегающих узлов.
Его относительно полезные характеристики прочности и плавкости позволяют выбирать различные марки для литья под давлением, экструзии и модифицированных технических применений. Однако марка для инъекций с высокой текучестью и марка для экструзии с высокой вязкостью не являются прямыми заменителями.
Одним из наиболее важных соображений при проектировании нейлоновой смолы PA6 является разница между сухим формованным материалом и материалом, кондиционированным влагой. В прилагаемом эталоне указано равновесное содержание влаги около 2–3% при относительной влажности 50%, при этом фактическое поглощение зависит от марки и условий окружающей среды.
Когда прецизионный компонент впитывает влагу, изменения размеров могут повлиять на зазоры, усилие крепления или посадку сборки. Свойства на растяжение и изгиб в сухом состоянии не должны автоматически использоваться для прогнозирования характеристик после кондиционирования.
Элемент защелкивания должен сгибаться во время установки без неприемлемого разрушения, а затем сохранять достаточную удерживающую силу. Кондиционирование влаги может изменить как жесткость, так и пластичность, поэтому испытания должны отражать ожидаемые условия хранения и эксплуатации продукта.
Маленькие шестерни и движущиеся компоненты требуют соответствующих характеристик износа и постоянных зазоров. Учитывайте влажность, рабочую температуру, сопрягаемые поверхности и смазку, а также механические свойства выбранной смолы.
Если отверстия для винтов, монтажные пазы или отверстия разъемов имеют жесткие допуски, измерьте репрезентативные формованные детали как после производства, так и после указанного периода воздействия окружающей среды.
Эталонная MFR: 12–24 г/10 мин при 235°C/2,16 кг. Эта категория объединяет технологические и механические свойства кабельных стяжек, крепежных деталей, небольших шестерен, компонентов приборов и формованных деталей общего назначения.
Эталонная МФР: 4–9 г/10 мин в тех же условиях. Более высокая молекулярная масса и прочность расплава делают эти марки пригодными для изготовления пленок, мононитей, трубок и некоторых изделий, формованных выдувным способом.
Составы, модифицированные эластомерами, используются там, где ударные характеристики, особенно при низких температурах, являются более важным требованием, чем стандартная жесткость. Приложения включают автомобильные защитные компоненты и оборудование, подверженное ударам.
Отдельные составы могут иметь классификацию UL94 V-2 или V-0 при определенных условиях испытаний. Электрические корпуса и клеммные компоненты должны соответствовать требуемой толщине стенок и документально подтвержденной огнестойкости.
| Параметр | Справочные данные |
|---|---|
| Название продукта | PA6 Нейлоновая смола |
| Бренд | Чжунван |
| Материал | Полиамид 6/Нейлон 6 |
| Доступные оценки | Общая инъекция/экструзия высокой вязкости/сверхзакаленный/огнестойкий |
| Плотность | 1,12–1,15 г/см³, ненаполненные марки |
| Точка плавления | 215–225°С |
| МФР | 4–24 г/10 мин (235°C/2,16 кг), в зависимости от марки |
| Предел прочности | 70–85 МПа, типичный эталон, полученный методом сухого формования. |
| Модуль упругости при изгибе | 2600–3200 МПа, стандартный образец, полученный сухим формованием. |
| Надрез по Изоду при 23°C | 5–8 кДж/м², типовой сухой эталон |
| Температура тепловой деформации при 1,82 МПа | 55–70°C, стандартный стандарт |
| Усадка пресс-формы | 1,0–1,8%, незаполненные оценки |
| Равновесная влажность при относительной влажности 50 %. | 2–3%, ссылка |
| UL94 Воспламеняемость | HB / V-2 / V-0, в зависимости от марки и толщины |
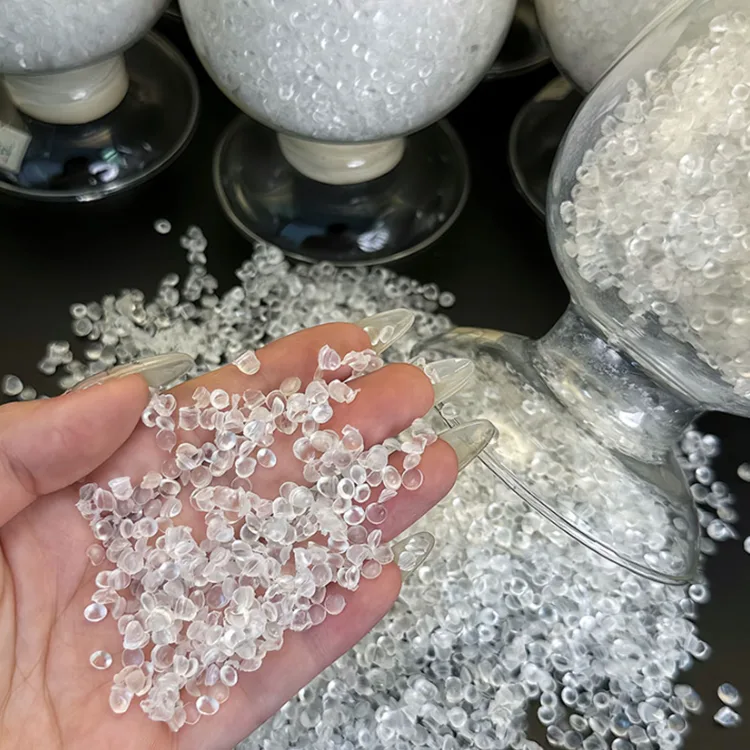
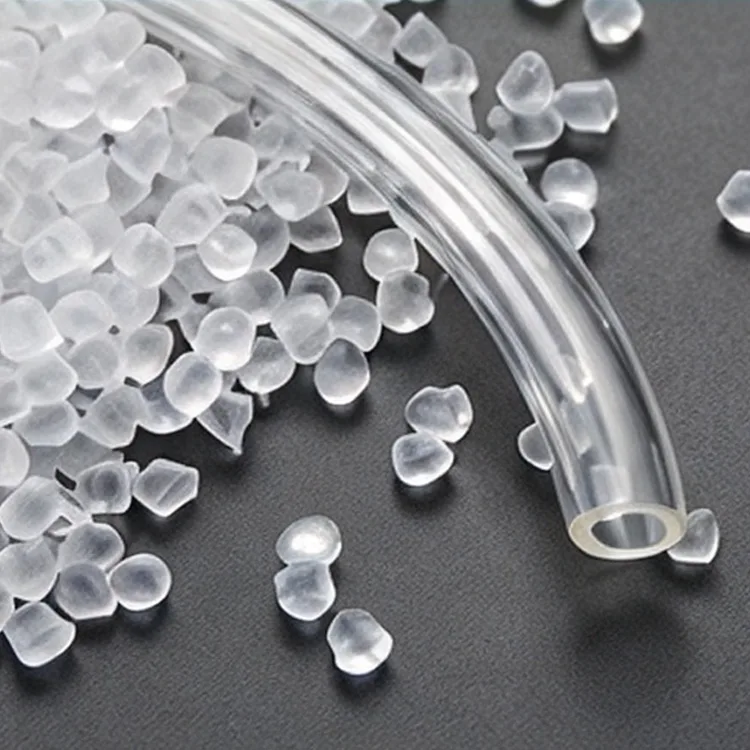
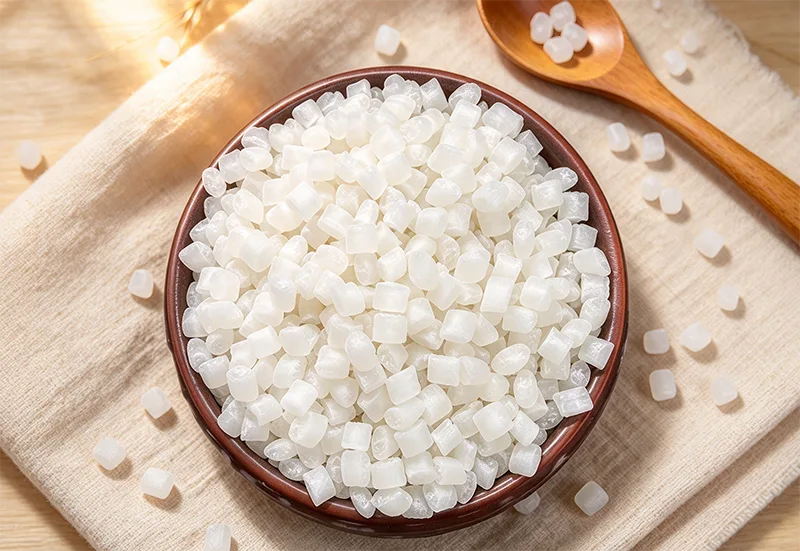
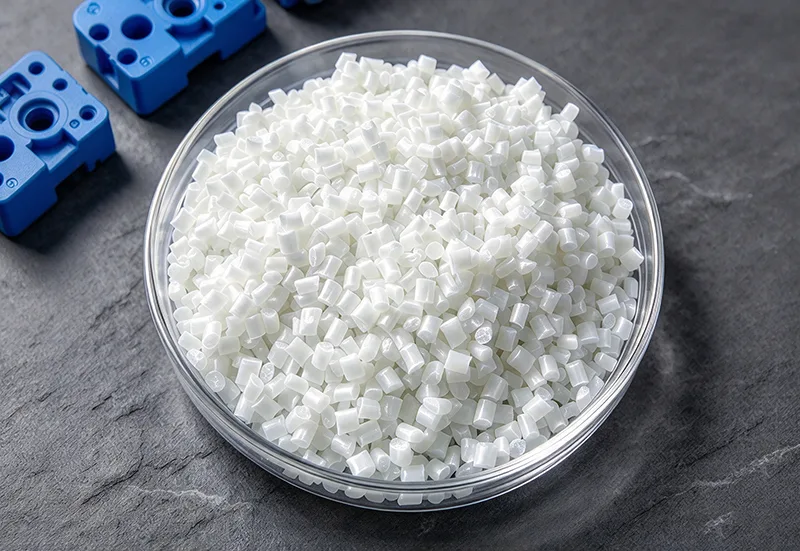
| Появление | Натуральные белые или черные пеллеты |
| Обработка | Литье под давлением / экструзия / применимое выдувное формование |
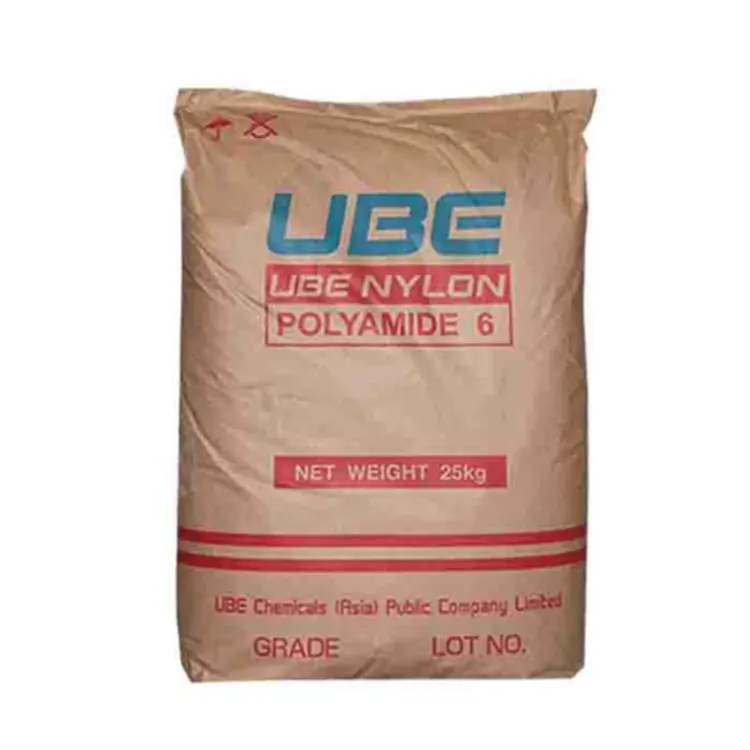
| Упаковка | 25 кг тканая сумка с защитой от влаги |
| Документация | TDS, сертификат подлинности, паспорт безопасности материала и применимые отчеты о механических испытаниях или испытаниях на пламя |
Стандартная рекомендация по сушке составляет 80–85°C в течение 4–6 часов с использованием влагопоглотительной сушилки, ориентируясь на влажность не более 0,2%. Для материала, подвергающегося воздействию воздуха в течение длительного времени, указаны отдельные нормативы для сушки в вакууме при температуре 105°C в течение 8–12 часов. Фактический график должен соответствовать инструкциям для конкретного сорта и измерениям влажности.
Типичная температура ствола из незаполненного материала составляет 230–260 ° C. Чрезмерное нагревание, длительное время воздействия или недостаточная сушка могут привести к образованию вздутий, серебряных полос, пузырей или потере механических свойств.
Температура формы также влияет на кристаллизацию и размеры. При пробных настройках следует учитывать толщину детали и требуемую жесткость, а не принимать одну температуру для всех применений.
Компания Zhongwang, расположенная в китайском городе пластмасс Юяо, координирует закупку нейлона для покупателей с помощью литья под давлением и экструзии. При заказе нейлоновой смолы PA6 укажите процесс, целевую MFR, механические требования или требования к ударным нагрузкам, условия влажности, критические размеры и годовое количество.
Для прецизионных сборок рекомендуемая последовательность аттестации состоит в отливке пробных компонентов, измерении сухих размеров, доведении образцов до предполагаемых условий окружающей среды и повторной оценке пригодности и функционирования. Сертификат подлинности и технические требования к конкретному сорту должны поддерживать спецификацию закупки.
Полиамид поглощает атмосферную влагу. Вода действует как пластификатор в полимере, что может снизить жесткость, одновременно увеличивая определенные показатели прочности и гибкости.
Не без оценки. Эти два полимера различаются по поведению при плавлении, термическим свойствам, реакции на влагу и усадке. Перед заменой необходимо проверить требования к инструментам и компонентам.
Одной из возможных причин является чрезмерная влажность гранул. Также следует проверить температуру обработки, загрязнение и другие условия формования.
Его не следует рассматривать как прямую замену. Его более низкая текучесть расплава и более высокая прочность расплава выбраны для применений, ориентированных на экструзию, а пригодность для литья под давлением требует отдельных испытаний.
Подходящие марки можно рассматривать, если их документированная классификация воспламеняемости, толщина стенок, электрические свойства и механические характеристики соответствуют условиям применения.
Адрес
Здание 1, Международный бизнес-центр China Plastics, № 285 Shunda West Road, город Юяо, город Нинбо, провинция Чжэцзян, Китай
Тел.
Электронная почта
Если у вас есть какие-либо вопросы по поводу предложения или сотрудничества, напишите нам или воспользуйтесь следующей формой запроса. Наш торговый представитель свяжется с вами в течение 24 часов. Спасибо за ваш интерес кнаши продукты.