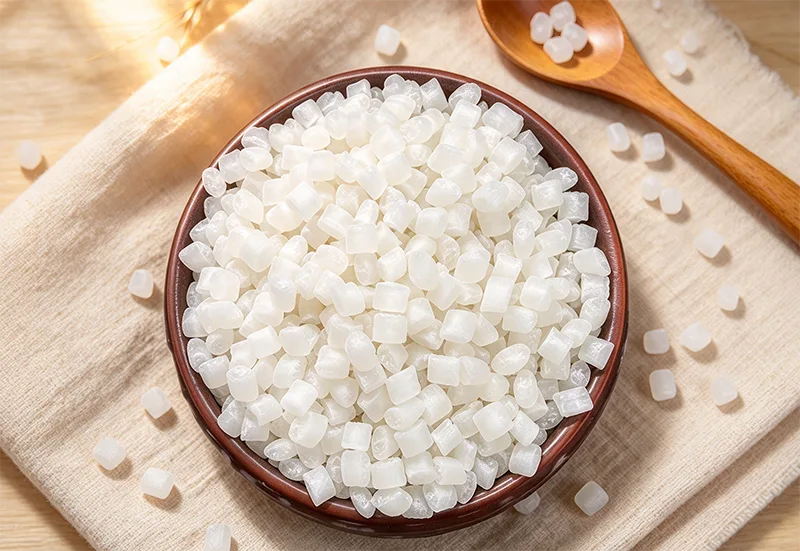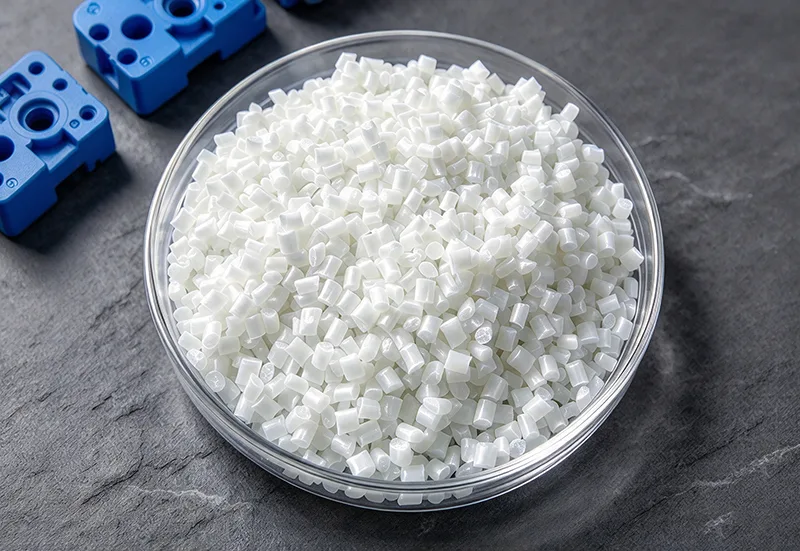
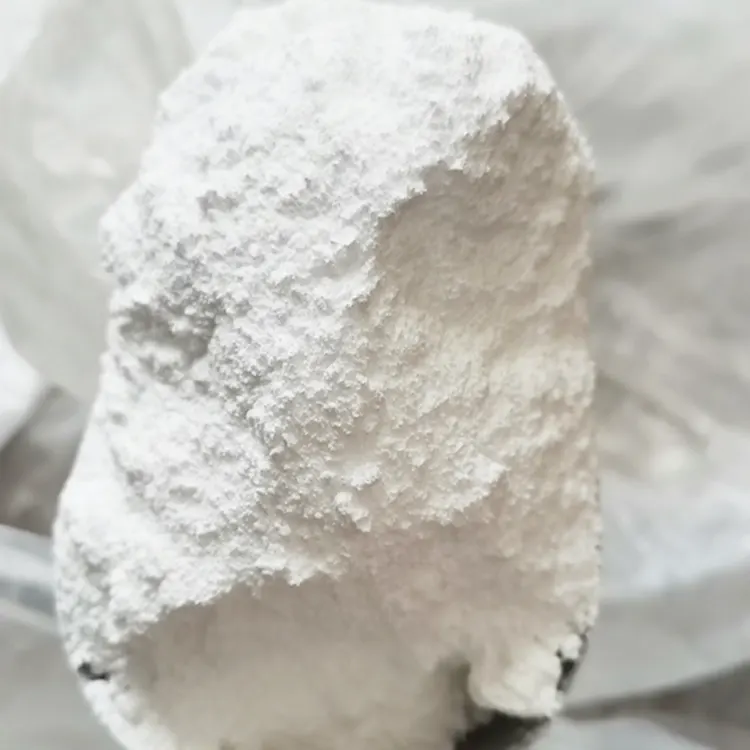
Компания Zhongwang предлагает суспензионную ПТФЭ-смолу промышленным покупателям, производящим твердые заготовки из ПТФЭ и формованные детали. Его зернистая структура предназначена для наполнения порошком, уплотнения и термической консолидации, а не для обычного впрыскивания расплава или экструзии пасты со смазкой.
Производители обычно заполняют форму выбранным порошком, формируют сырую заготовку под контролируемым давлением, спекают ее при повышенной температуре, а затем охлаждают по подходящему графику. Каждый этап влияет на внутреннюю плотность, изменение размеров и риск растрескивания.
Спецификация наиболее полезной марки зависит от формовочного оборудования. Свободносыпучий порошок, который равномерно подается в автоматизированный пресс, может иметь преимущества, отличные от более мелкого порошка, используемого для небольших деталей с требовательным качеством поверхности.
| Элемент | Справочная спецификация |
|---|---|
| Название продукта | Подвеска ПТФЭ Смола |
| Бренд | Чжунван |
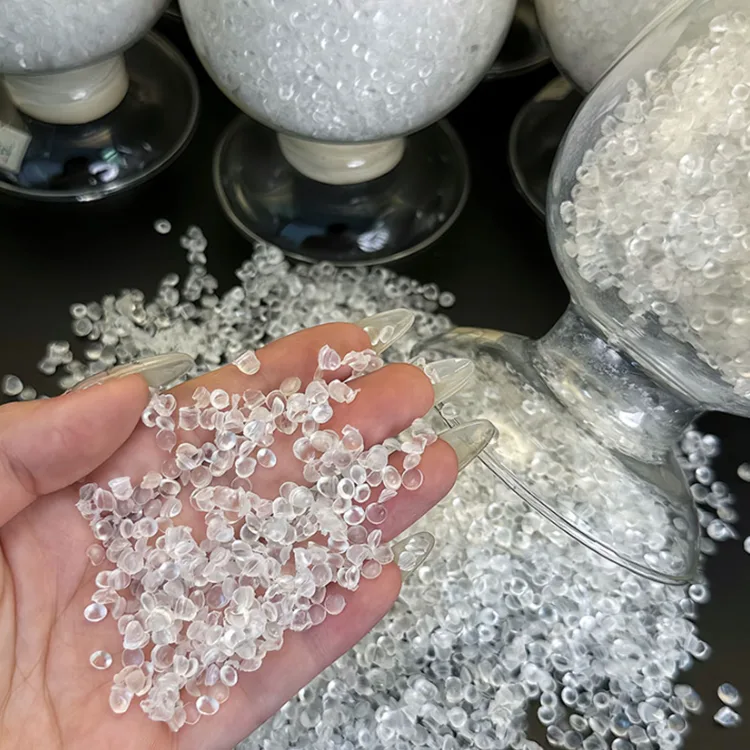
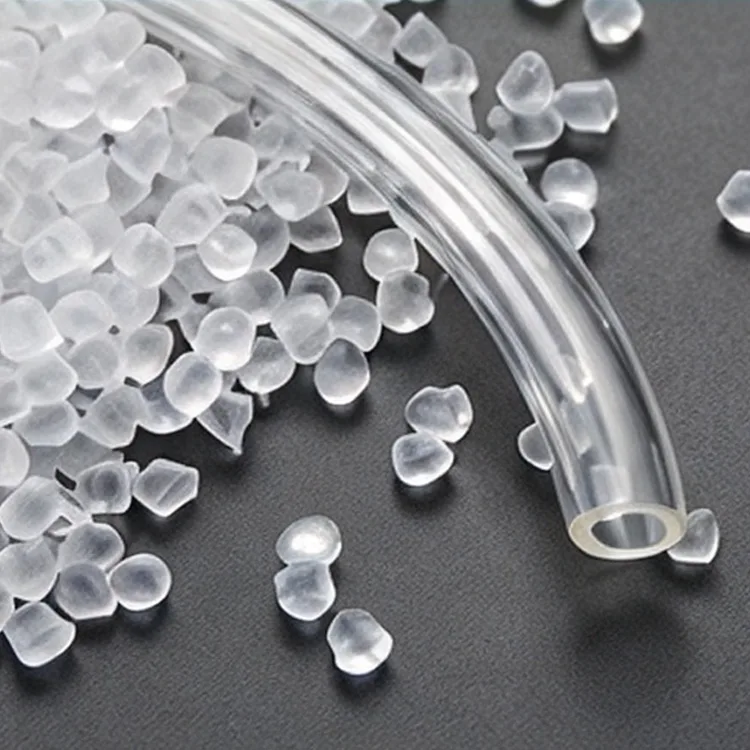
| Физическая форма | Белый гранулированный порошок |
| Размер частиц | 15–900 мкм для всех семейств марок |
| Объемная плотность | 300–1000 г/л, в зависимости от сорта |
| Точка плавления | 327±5°С |
| Стандартный удельный вес | 2.13–2.19 |
| Предел прочности | 22,5–36 МПа, типовое обозначение |
| Удлинение при разрыве | 250–400 %, типовое задание |
| Влага | ≤0,04% |
| Эталонная рабочая температура | От -200°С до 260°С |
| Метод формирования | Холодное сжатие или изостатическое прессование с последующим спеканием. |
| Упаковка | 20–25 кг в двойных полиэтиленовых мешках и бумажном барабане. |
| Документация | TDS, сертификат подлинности, паспорт безопасности материала и применимые документы по испытаниям. |
Мелкие сплавы актуальны при производстве небольших формованных деталей, тонких заготовок или деталей, требующих более гладкой поверхности после спекания и механической обработки. В прилагаемой справочной марке указаны частицы размером 15–70 мкм и диапазон насыпной плотности 300–500 г/л.
Средние сорта предназначены для обычных стержней, более толстых листов, заготовок и уплотнительных компонентов. В ссылке указан диапазон частиц 70–260 мкм. Результаты испытаний должны установить, как порошок уплотняется в форме выбранного размера.
Варианты гранулированного продукта со свободным потоком предназначены для лучшей подачи в бункер и автоматического заполнения пресса. В прилагаемом справочнике указаны размеры частиц 200–900 мкм и объемная плотность 600–1000 г/л; точные значения зависят от класса.
Классы высокой чистоты могут рассматриваться для компонентов полупроводникового и химического оборудования высокой чистоты. Покупателям нужны четко определенные критерии примесей и экстрагируемых веществ, а не просто описание «высокой чистоты».
Для суспензионного ПТФЭ правильный выбор марки материала — это только отправная точка. Недостаточное уплотнение может оставить пустоты; Чрезмерное давление также может способствовать возникновению остаточных напряжений и дефектов. Давление предварительного формования должно соответствовать геометрии изделия, порошку и оборудованию.
Типичная температура спекания составляет 360–380°C с последующим контролируемым охлаждением. Большие заготовки требуют особого внимания к температурным градиентам по сечению. Слишком быстрый нагрев и охлаждение могут привести к внутренним дефектам, короблению или растрескиванию.
После испытания проверьте плотность формованной детали, состояние поверхности и целостность секционных деталей. Если из детали будут изготовлены уплотнения или компоненты системы давления, проверьте соответствие размеров и механические требования конечного применения.
Частицы, оставшиеся в формах, питателях или инструментах, могут выглядеть как темные пятна на спеченном ПТФЭ. Содержите места работы с порошком в чистоте и используйте процедуры очистки оборудования при переходе с других пластиков.
Мелкие негранулированные порошки могут не поступать в автоматические бункеры с такой же равномерностью, как сыпучие сорта. Изучите объемную плотность и поведение бункера, если формованный вес варьируется в зависимости от цикла.
Проверьте давление предварительного формования, толщину секции, однородность температуры и график охлаждения. Порошковое испытание само по себе не может изолировать технологические трещины.
Zhongwang координирует закупку материалов через сеть поставок пластмасс Yuyao. Для суспензионной ПТФЭ-смолы укажите тип пресса, желаемый размер заготовки, предпочтительный размер частиц, целевую объемную плотность, требования к наполнителю и пределы чистоты.
Рекомендуемая упаковка составляет 20–25 кг с двойными полиэтиленовыми внутренними мешками и внешним бумажным барабаном. Перед оптовым утверждением покупатель должен подтвердить производственные испытания и просмотреть данные TDS, сертификата подлинности и механических испытаний, применимые к выбранному сорту.
Это не обычный материал для экструзии пасты. Дисперсионно-полимеризованный мелкодисперсный порошок ПТФЭ используется для экструзии пасты со смазкой.
Обычно более подходящей отправной точкой является сыпучий гранулированный сорт. Проверьте загрузку бункера, вес загрузки и характеристики уплотнения на реальном прессе.
Возможные причины включают недостаточное или неравномерное уплотнение и неподходящий профиль спекания. Крупные заготовки следует проверять на внутреннюю целостность после пробного производства.
Нет. Повторная заточка ведет себя по-другому и может поставить под угрозу важные свойства готовой детали. Его использование требует отдельной технической оценки и не рекомендуется для требовательных герметизирующих применений.
Адрес
Здание 1, Международный бизнес-центр China Plastics, № 285 Shunda West Road, город Юяо, город Нинбо, провинция Чжэцзян, Китай
Тел.
Электронная почта
Если у вас есть какие-либо вопросы по поводу предложения или сотрудничества, напишите нам или воспользуйтесь следующей формой запроса. Наш торговый представитель свяжется с вами в течение 24 часов. Спасибо за ваш интерес кнаши продукты.